

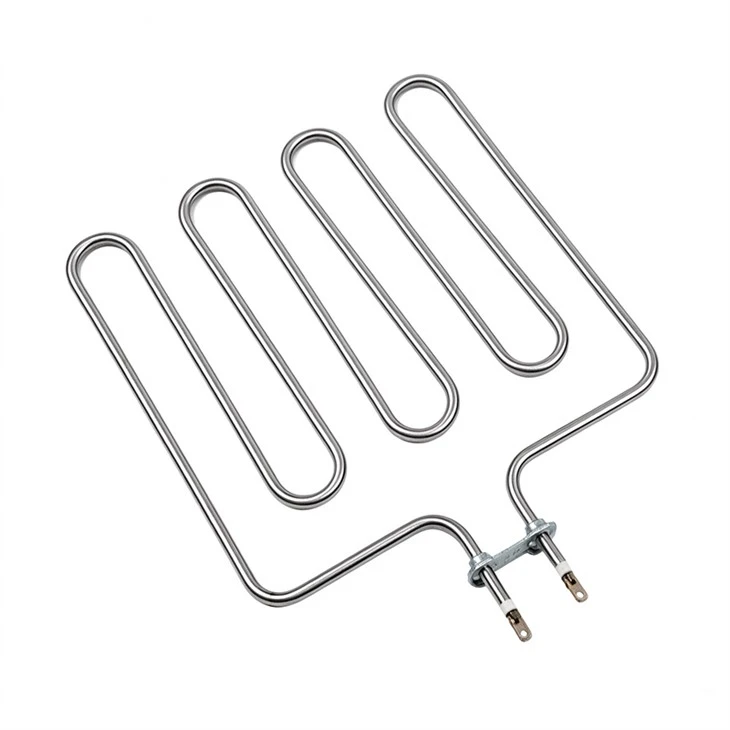


Das kundenspezifische Heizrohr vom Typ M ist ein metallisches Rohrheizelement, das in einer durchgehenden M--Konfiguration geformt ist, um die Wärmeübertragungsoberfläche innerhalb begrenzter räumlicher Grundflächen zu maximieren. Jede Einheit ist für die direkte OEM-Integration in industrielle und kommerzielle Wärmesysteme konfiguriert und so konstruiert, dass sie präzise Spannungs-, Wattleistungs- und Dimensionsbeschränkungen erfüllt.
Hauptmerkmale
Verteiltes Wärmeprofil durch optimierte M--Biegegeometrie, wodurch lokale Hotspots in engen Heizkammern vermieden werden.
Nahtloser Übergang von beheizter aktiver Länge zu kalten, unbeheizten Anschlusszonen, wodurch elektrische Leitungen vor übermäßiger Umgebungswärme geschützt werden.
Die kompakte Multi-Pass-Konfiguration konzentriert die hohe Wattleistung auf geringe Einbautiefen.
Technische Spezifikationen
|
Technischer Parameter |
Spezifikationsbereich / Standard |
|
Rohrdurchmesser |
6,5 mm, 8,0 mm, 8,5 mm, 10,0 mm, 12,0 mm |
|
Mantelmaterialien |
Edelstahl (304, 321, 316L), Incoloy 800, Titan |
|
Spannungsbereich |
12 V bis 480 V (ein- oder dreiphasige Konfiguration) |
|
Watttoleranz |
+5%, -10% |
|
Oberflächen-Wattdichte |
Bis zu 8 W/cm² (anwendungsabhängig-abhängig) |
|
Kälteisolationswiderstand |
Größer oder gleich 1000 MΩ bei 500 V DC |
|
Spannungsfestigkeit |
1500 V AC / 1 Minute ohne Überschlag |
|
Maximale Manteltemperatur |
Bis zu 800 Grad (material-abhängig) |
|
Einhaltung gesetzlicher Vorschriften |
CE- und RoHS-konform; UL-anerkannte Optionen verfügbar |
Produktstruktur
Widerstandsdraht:Spiraldraht aus 80/20 Nickel-Chrom (Ni80Cr20)-Legierung, widerstands-an die Anschlussstifte geschweißt.
Elektrische Isolierung:Geschmolzenes Magnesiumoxidpulver (MgO) mit einer Reinheit von 99,4 %, verdichtet durch mehrstufiges Walzen.
Mantelrohr:Nahtlose oder geschweißte Metallrohre mit strengen Wandstärkentoleranzen.
Endversiegelung:Hochtemperatur-Anschlussdichtungen aus Silikon, Epoxidharz oder Keramik.
Terminals:Gewindestangen aus vernickeltem Stahl oder gecrimpte Flachstecker.
Anwendungen
Gewerbliche Gastronomieausstattung:Fritteusen, elektrische Grillplatten, Lebensmittelschränke, Dampftische.
Industrielle Prozesswärme:Umluftkanalheizungen, Konvektionsöfen, Aushärtungskammern.
Verpackungsmaschinen:Heißsiegelschienen-, Schrumpftunnel-.
Form- und Plattenheizung:Einsetzen in gebohrte Kanäle von Metallwerkzeugblöcken.
Anpassungsoptionen
Dimensionsgeometrie:Benutzerdefinierte Biegeradien (mindestens 2,5 × Rohr-Außendurchmesser), Schenkelabstände und 3D-Mehrebenen-Biegewinkel basierend auf CAD-Daten.
Kalte Abschnitte:Maßgeschneiderte unbeheizte Längen an den Anschlussenden, um eine Überhitzung des Anschlusskastens zu verhindern.
Oberflächenbehandlungen:Passivierung, schwarze Oxidation oder Elektro-Polierung.
Montagezubehör:Integrierte Gewindeanschlüsse aus Messing/Edelstahl (M14, M16, 1/2", 3/4" BSP/NPT) oder geschweißte Montageflansche.
Herstellungsprozess
Rohrschneiden und Entgraten:Rotierendes Schneiden von Rohmetallrohren auf exakte Rohlingslängen mit Entfernung von Innengraten.
Wickeln und Stiftschweißen:Wickeln von NiCr-Draht und Widerstands--Schweißanschlussstiften.
Elementladen:Zentrieren der Widerstandsspule im Metallrohr und Auffüllen mit abgestuftem MgO-Pulver.
Stauchen / Reduzieren:Das beladene Rohr wird durch mehrstufige Walzendüsen geführt, um die MgO-Dichte auf über 2,4 g/cm³ zu verdichten.
Glühen:Spannungsentlastung des Metallrohrs in einem Ofen mit kontrollierter Atmosphäre vor dem Biegen.
M-Biegen:CNC-Hydraulik- oder Dornbiegen zur Erzielung präziser Maßtoleranzen.
Versiegelung und Aushärtung:Auftragen von feuchtigkeitsdichten-Barrieremitteln und thermischer Aushärtung.
Qualitätskontrolle
Maßprüfung:100-prozentige Überprüfung der Biegewinkel und Spannweiten mithilfe maßgeschneiderter Koordinatenmessvorrichtungen.
High-Pot-Test:Prüfung der dielektrischen Beständigkeit bei 1500 V/50 Hz für 60 Sekunden bei jeder Charge.
Isolationswiderstandstest:Megohmmeter-Überprüfung der Kälteisolierung (größer oder gleich 1000 MΩ).
Widerstandsnachweis:Digitale Widerstandsbrückenmessung bestätigt die Wattzahl innerhalb der Grenzen von +5 % / -10 %.
Dichtheitsprüfung:Pneumatischer Unterwasser-Blasentest für Taucheinheiten-.
FAQ
F: Wie groß ist der minimal erreichbare Biegeradius?
A: Der minimale Mittellinien-Biegeradius beträgt das 2,5-fache des äußeren Rohrdurchmessers (z. B. 25 mm Radius für ein 10-mm-Rohr), um einen inneren MgO-Bruch oder eine Wandverdünnung zu verhindern.
F: Wie spezifiziere ich kalte, unbeheizte Zonen?
A: Geben Sie die genaue unbeheizte Länge von der Anschlussspitze bis zum Beginn der Spulenwicklung an. Die Standardfertigungstoleranz beträgt ±5 mm.
F: Welches Mantelmaterial sollte ich für korrosive Flüssigkeiten wählen?
A: Verwenden Sie Incoloy 800 für Hochtemperaturwasser und schwache Säuren bis zu 800 Grad. Wählen Sie 316L für milde chemische Lösungen und Lebensmittelflüssigkeiten. Verwenden Sie Titan für Galvanisierungsbäder und scharfe Säuren.
F: Können Gewindeanschlüsse oder Montageplatten an kundenspezifischen Stellen angeschweißt werden?
A: Ja. Armaturen und Flansche aus Messing oder Edelstahl können WIG-geschweißt werden, um exakte Längspositionen einzuhalten, die in technischen Zeichnungen angegeben sind.
F: Was sind die Standardvorlaufzeiten?
A: Benutzerdefinierte Prototypmuster benötigen 7 bis 10 Werktage. Für Großserienaufträge beträgt die Lieferzeit 15 bis 25 Werktage.
F: Welche Versanddokumente sind enthalten?
A: Zu jeder Lieferung gehören ein Konformitätszertifikat (CoC), Materialfabrik-Testberichte (MTRs) für Mantelmetalle und individuelle elektrische Testprotokolle.
Beliebte label: Maßgeschneidertes Heizrohr vom Typ m, Hersteller, Zulieferer und Fabrik für maßgeschneiderte Heizrohre vom Typ m in China